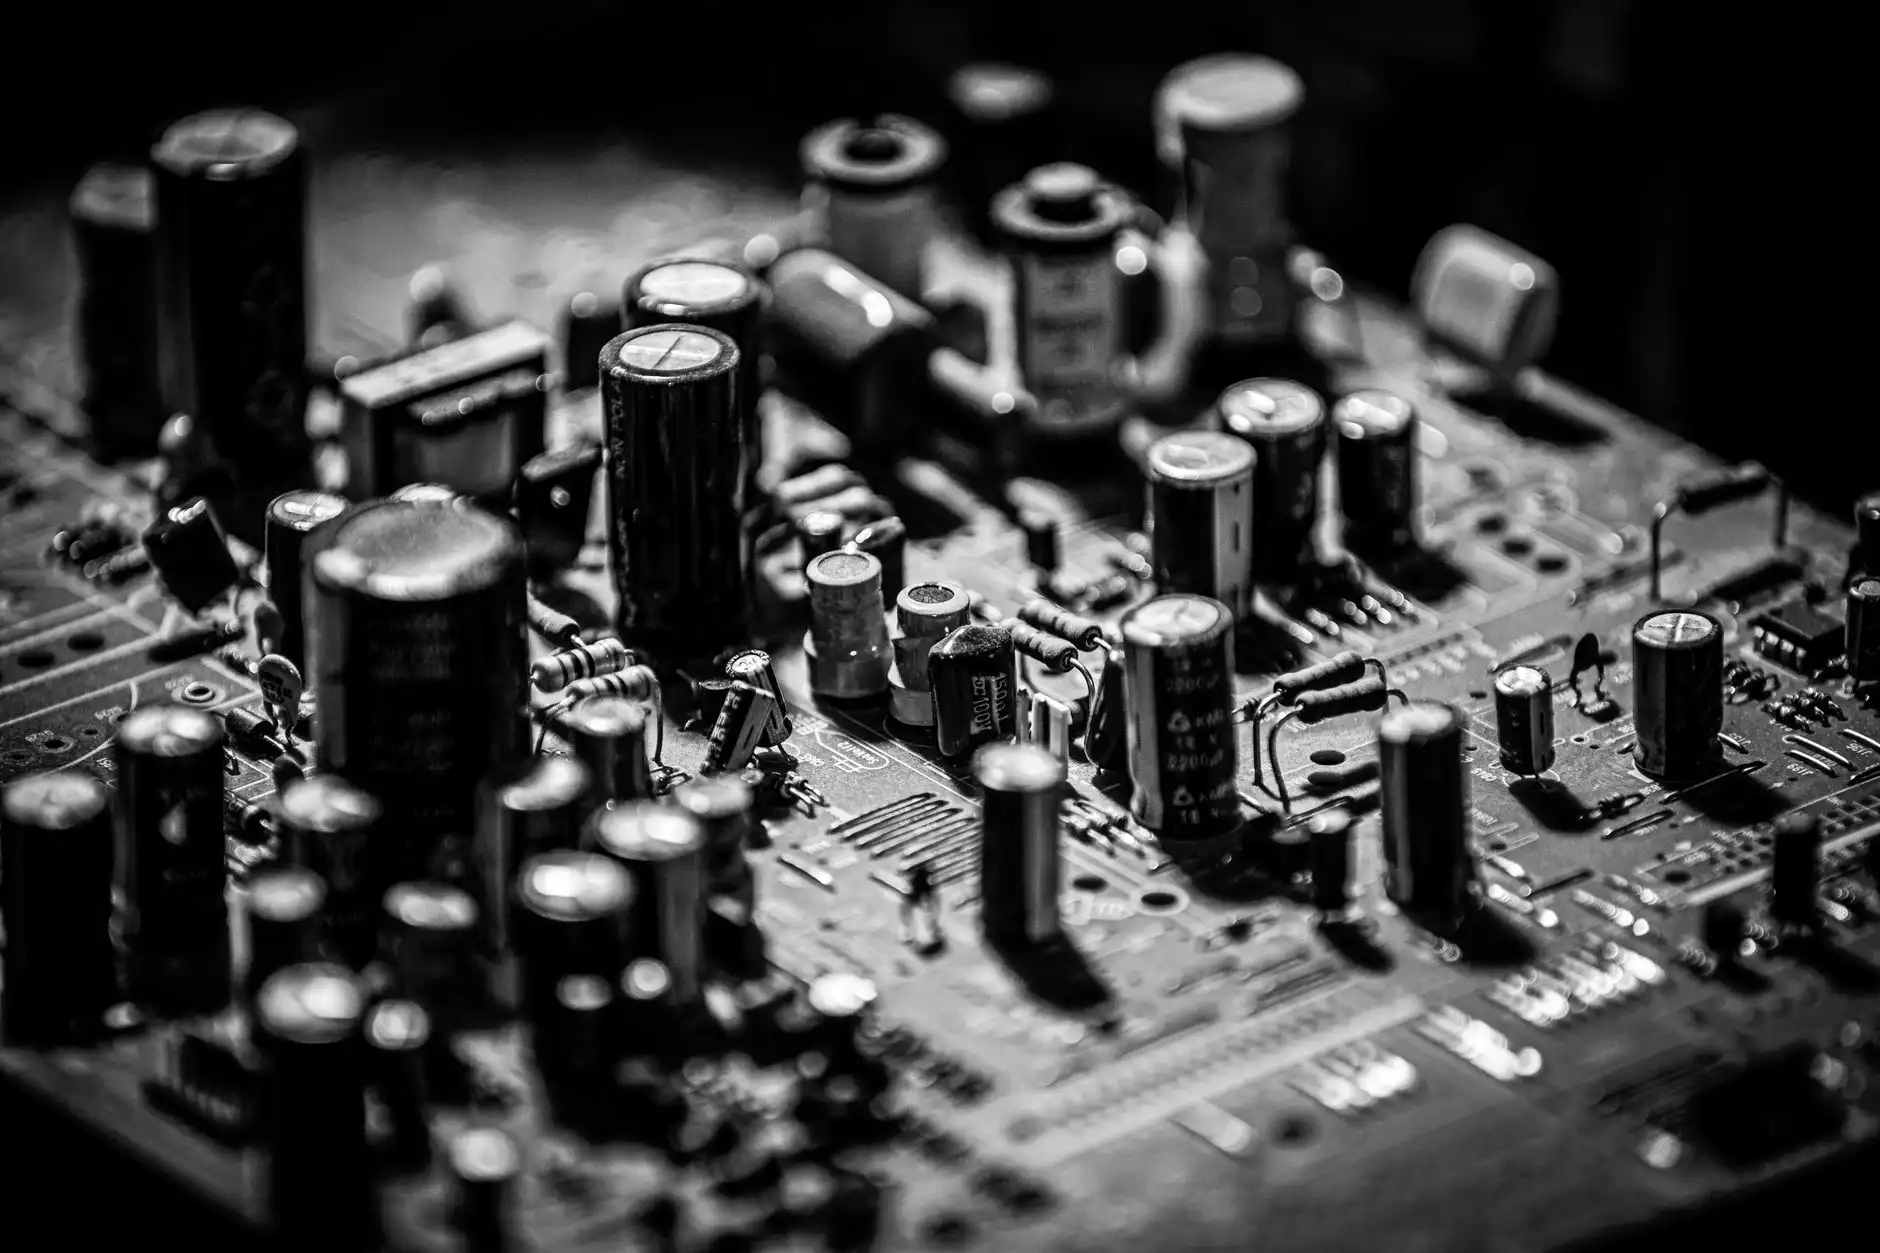
贴片电容与直插电阻在珠三角电子组装生产中的适配方案对比
在珠三角消费电子与工业控制类PCBA代工现场,贴片电容与直插电阻的混装工艺几乎是标配。前者主导高频滤波与去耦,后者承担大功率限流与分压。但不少产线在导入新板型时,常因选型适配不当导致虚焊、温漂超标或波峰焊掉件。本文从工艺窗口与电气匹配两个维度拆解适配方案。
为什么混装仍是主流?
珠三角电子组装订单呈现「多品种、小批量、快交付」特征。贴片电容(MLCC)适合0402/0603封装的高密度贴装,回流焊后寄生电感低,对高频噪声抑制明显。而直插电阻在需要承受浪涌电流或散热较大的位置仍不可替代,例如电源输入端限流、继电器驱动基极限流。两者混用时,电子元器件的封装差异会直接改变焊接热曲线。
从材料体系看,电容器多为陶瓷或电解介质,电阻器以碳膜、金属膜或合金为主,电感器与二极管则常作为配套元件出现在同一功能模块。产线若统一按回流焊曲线处理,直插电阻的引脚会因热容量大而吸热不足;若统一按波峰焊处理,贴片电容又可能因二次受热产生微裂纹。
实操方法:分序焊接与治具隔离
推荐采用「先回流、后波峰」的分序工艺。具体步骤:
- Step 1:贴片电容、贴片电阻及SOT-23二极管先经回流焊固定,峰值温度控制在245℃±5℃。
- Step 2:直插电阻、电感器及大功率二极管插入后,使用耐高温硅胶治具遮盖已焊贴片区域,仅露出插件引脚。
- Step 3:波峰焊锡炉温度设定在260℃,接触时间≤3秒,避免贴片电容端头银层被锡蚀。
若板面空间允许,可将直插电阻改为卧式成型并缩短引脚,减少波峰焊时的阴影效应。
数据对比:失效率与电气表现
以某珠三角EMS厂2024年Q2的统计为例,同一控制板在两种适配方案下的表现差异明显:
- 方案A(统一回流焊+插件后补焊):贴片电容裂纹不良率0.35%,直插电阻虚焊率1.2%,综合直通率96.8%。
- 方案B(分序焊接+治具隔离):贴片电容裂纹不良率0.08%,直插电阻虚焊率0.3%,综合直通率99.1%。
电气方面,分序焊接后直插电阻的阻值漂移控制在±0.5%以内,而统一回流焊的漂移可达±2.1%。对于精密分压电路,这一差异足以影响ADC采样精度。
选型适配的补充建议
在布局阶段,贴片电容应远离板边和拼板V-CUT线至少3mm,防止分板应力导致断裂。直插电阻的引脚间距优先选择2.5mm或5mm标准规格,避免非标成型增加工时。对于同时含有电容器、电阻器、电感器和二极管的混合模块,建议在丝印层用不同颜色区分焊接方式,减少产线换线误判。
珠三角夏季湿度常超80%RH,贴片电容在开封后需在24小时内用完,直插电阻若引脚氧化则需增加助焊剂涂覆量。这些细节看似琐碎,却直接决定混装工艺的良率天花板。